وينتور هي شركة رائدة في تصنيع هياكل تركيب الطاقة الشمسية وأبراج نقل الطاقة.
300,000 MT
القدرة الإنتاجية الشهرية
20 GW+
مشاريع الطاقة الشمسية المثبتة عالميا
1000,000 MT
منتجات الصلب التي تم تسليمها عالميا
معتمد من ISO
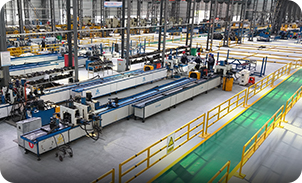
60,000م² /30,000MT
90%معدل أتمتة CNC
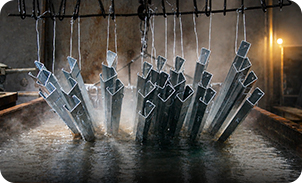
99.999%الزنك النقي
نحن المختبر
مختبر داخلي حاصل على شهادة الأيزو.
تم اختبار كل دفعة إنتاج قبل الشحن.
يتم تقديم كل تقرير اختبار بشكل قياسي — وليس بناءً على الطلب
مختبر معتمد من ISO
هناك فرق جوهري بين المصنع الذي يستخدم اختبارات طرف ثالث وبين المصنع الذي يدير مختبره الخاص.
عندما يتم الاستعانة بمصادر خارجية للاختبار، تصل النتائج بعد أيام من الإنتاج، ويكون أخذ العينات محدودًا بالتكلفة، ولا يكون لدى المصنع رؤية مباشرة لما تعنيه البيانات للدفعة المحددة في الإنتاج. عندما يكون المختبر داخل الشركة، يمكن اختبار كل دفعة قبل بدء مرحلة الإنتاج التالية - ويعمل كل من فريق مراقبة الجودة وطابق الإنتاج والعميل على نفس البيانات.
يعمل في مختبر Winture الحائز على شهادة الأيزو فنيو مختبرات بدوام كامل، ويعمل بشكل مستمر جنبًا إلى جنب مع خطوط الإنتاج لدينا، ويختبر كل دفعة من المواد الخام الواردة وكل دفعة من المنتجات النهائية قبل تسجيل الخروج.
تقارير الاختبار التي تم إنشاؤها هنا هي نفس المستندات المقدمة للعملاء مع كل عملية تسليم.
01
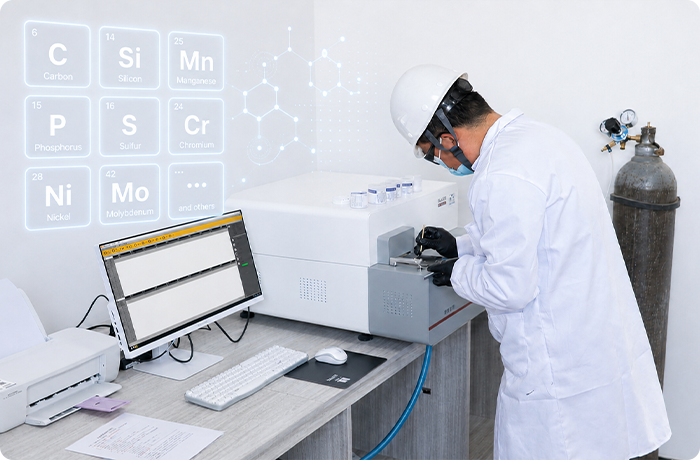
مطياف الانبعاث البصري OES – تحليل التركيب الكيميائي
يعد مطياف OES هو الأداة الأساسية للتحقق من أن الفولاذ الوارد يطابق درجته المعلنة. يتم إثارة عينة سطحية صغيرة بواسطة شرارة كهربائية، ويحدد الطيف المنبعث تركيز كل عنصر من عناصر صناعة السبائك في وقت واحد: الكربون (C)، السيليكون (Si)، المنغنيز (Mn)، الفوسفور (P)، الكبريت (S)، الكروم (Cr)، النيكل (Ni) الموليبدينوم (Mo)، وغيرها.
لماذا يهم هذا:
لن يحقق الملف الذي يحمل علامة Q355B مع محتوى كربون خارج المواصفات قوة إنتاج تبلغ 355 ميجا باسكال في ظل ظروف الإنتاج. تؤدي الدفعة الفولاذية ذات الزاوية ذات الكبريت المرتفع إلى خطر الكسر الهش عند درجة حرارة منخفضة. يرصد تحليل OES كلتا المشكلتين قبل دخول المادة إلى خط الإنتاج لدينا - وليس بعد حدوث عطل هيكلي في موقع المشروع.
مخرجات الاختبار:
تقرير تكوين العناصر الكامل، والمقارنة مع حدود مواصفات الدرجة، وحالة النجاح/الرسوب. يتم توفيرها للعميل كجزء من وثائق IQC.
02
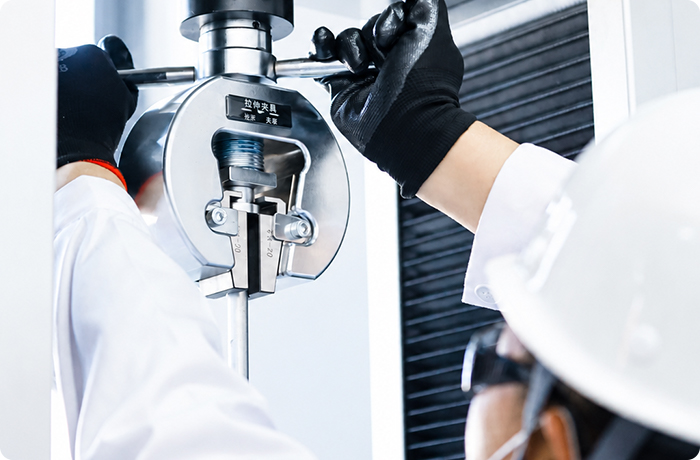
آلة الاختبار العالمية – اختبار الخصائص الميكانيكية
تطبق آلة الاختبار الشاملة حمل الشد المتحكم به على قسيمة موحدة مقطوعة من دفعة الإنتاج الفعلية. فهو يقيس ويسجل منحنى الإجهاد والانفعال الكامل، والذي يتم من خلاله حساب قوة الخضوع، وقوة الشد، والاستطالة عند الكسر.
المعلمات المقاسة:
قوة الخضوع (ReH أو Rp0.2، MPa)
قوة الشد (Rm، MPa)
الاستطالة عند الكسر (A%، وفقًا للمواصفة ISO 6892-1 / ASTM E8M)
لماذا يهم هذا:
سوف تتشوه كومة الطاقة الشمسية التي لا تلبي قوة الخضوع Q355B تحت حمل الرياح قبل الوصول إلى الحمل التصميمي. إن عضو ساق البرج الذي لا يحقق قوة الشد ASTM A572 Gr.50 يخلق هامش أمان غير محدد في التحليل الهيكلي. الاختبار الميكانيكي هو التأكيد المباشر على أن المادة ستعمل كما تم تصميمها.
مخرجات الاختبار:
منحنى الإجهاد والانفعال، مقاس Rp0.2 / Rm / A٪ القيم، المقارنة مع المواصفات، النجاح / الفشل. المقدمة مع وثائق IQC.
03
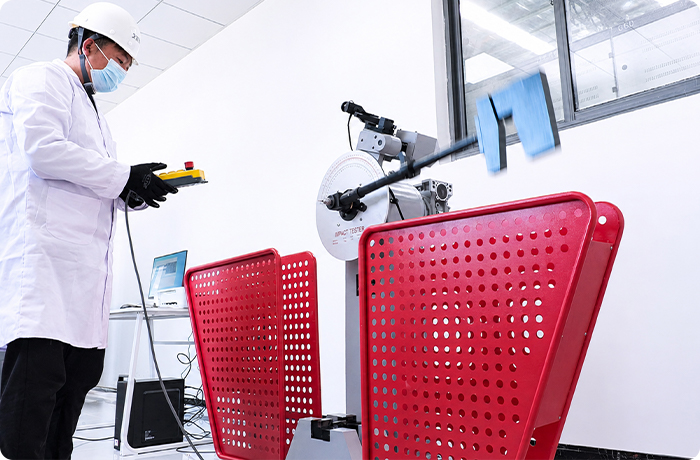
آلة اختبار التأثير (شاربي) — المتانة في درجات الحرارة المنخفضة
يقيس اختبار تأثير شاربي الطاقة الممتصة عندما تنكسر عينة محززة موحدة تحت ضربة مفاجئة
— قياس مقاومة المادة للكسر الهش عند درجات حرارة منخفضة.
عندما يكون هذا الاختبار مطلوبًا:
أبراج النقل في المنشآت ذات الارتفاعات العالية أو خطوط العرض العالية أو ذات المناخ البارد (درجة حرارة التصميم ≥−20 درجة مئوية)
الفولاذ الإنشائي المخصص للدرجات التي تتطلب ضمانات التأثير:
Q355B الدرجات الفرعية D وE، EN 10025 S355J2، ASTM A572 Gr.50 مع متطلبات CVN
هياكل النفط والغاز حيث يكون الكسر الهش بمثابة وضع فشل بالغ الأهمية للسلامة
مخرجات الاختبار:
الطاقة الممتصة (جول) عند درجة حرارة اختبار محددة، مقارنة بالحد الأدنى للمواصفات، النجاح/الرسوب.
04
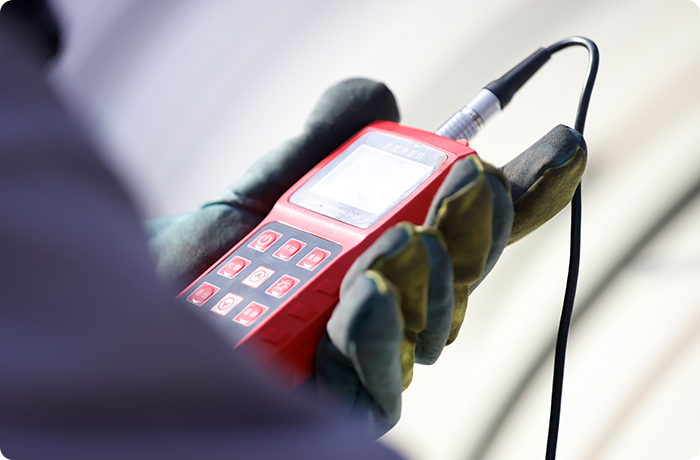
مقياس سماكة الطلاء – قياس الجلفنة
يتم إجراء قياس سمك الطلاء الكهرومغناطيسي عبر جميع أسطح الأعضاء الهيكلية المجلفنة بعد عملية HDG. يتم أخذ القياسات بحد أدنى 5 نقاط لكل وجه عضو وفقًا لبروتوكول ISO 1461، وتغطي المناطق المحددة على أنها الأكثر عرضة للطلاء الرقيق: الزوايا الحادة، والهندسة المعقدة، والأوجه الداخلية للزوايا.
المعايير المطبقة:
ISO 1461، EN ISO 1461، ASTM A123 / A153
معايير القبول:
هياكل تركيب الطاقة الشمسية: الحد الأدنى المحلي ≥55μm، المتوسط ≥85μm
أعضاء برج النقل: ≥70μm الحد الأدنى المحلي، ≥90μm المتوسط
المواصفات المحسنة (الساحلية C5-M): متوسط ≥100 ميكرومتر، متفق عليها لكل مشروع
مخرجات الاختبار:
نتائج القياس المجدولة حسب موقع السطح، والقيم المتوسطة والحد الأدنى، والنجاح/الرسوب. المقدمة كجزء من وثائق FQC.
05
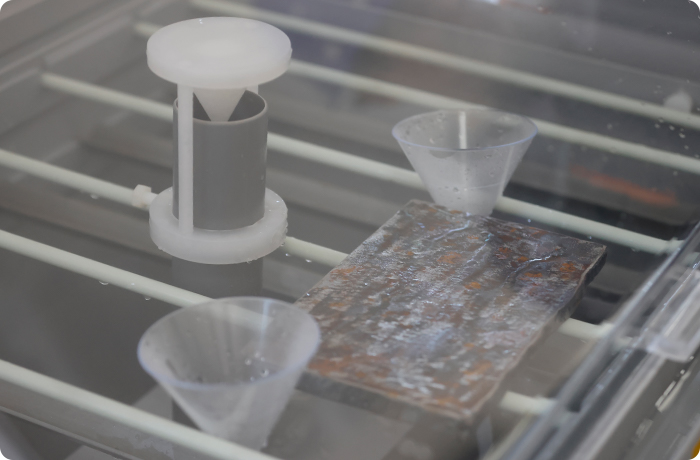
غرفة رش الملح - التحقق من التآكل على المدى الطويل
تعرض غرفة رش الملح العينات المطلية لرذاذ كلوريد الصوديوم المستمر بنسبة 5% عند درجة حرارة 35 درجة مئوية - وهي بيئة تآكل موحدة ومتسارعة (ISO 9227 / ASTM B117). يتم استخدامه للتحقق من صحة أداء أنظمة الطلاء على النحو المحدد في ظل ظروف الخدمة المحاكاة المقابلة لكل فئة من فئات التآكل.
بروتوكولات الاختبار المستخدمة:
|
بروتوكول |
مدة |
التطبيق المقابل |
|
التحقق من صحة القياسية |
1000 ساعة |
طلاء HDG لبيئات C3-C4 |
|
التحقق من الصحة الموسعة |
10,000 ساعة |
ZAM وHDG للبيئات الساحلية C5-M |
|
خاص بالمشروع |
حسب مواصفات العميل |
النفط والغاز والهياكل البحرية |
ما الذي يؤكده الاختبار:
حان الوقت لظهور الصدأ الأحمر لأول مرة على طلاء HDG؛ وقت ظهور الصدأ الأحمر لأول مرة عند حواف القطع في العينات المطلية بـ ZAM؛ الاحتفاظ بالتصاق الطلاء بعد التعرض الطويل. تشكل النتائج الأساس التجريبي لالتزامات ضمان الطلاء التي تقدمها شركة Winture لمدة تتراوح بين 25 و30 عامًا.
مخرجات الاختبار:
سجل فوتوغرافي مختوم بالوقت في كل فترة فحص، ونسبة منطقة الصدأ، والنجاح/الفشل النهائي. محفوظ داخليا؛ المقدمة للعملاء الذين يحتاجون إلى التحقق من صحة التآكل الموسعة.
قدرات اختبار إضافية
|
امتحان |
معدات |
معيار |
|
التصاق الطلاء (القطع المتقاطع) |
اختبار التصاق القطع المتقاطع |
ISO2409 |
|
التصاق الطلاء (السحب) |
جهاز اختبار التصاق السحب الهيدروليكي |
إسو 4624 / أستم D4541 |
|
خشونة السطح |
الملف الشخصي |
ISO 4287 - لفحص الأسطح قبل الجلفنة |
|
فحص الأبعاد |
معايرة الفرجار، وأجهزة القياس، والشريط |
لكل رسم الإنتاج |
|
التفتيش البصري |
موظفو مراقبة الجودة المدربون + معايير محددة |
المتطلبات البصرية ISO 1461 |
يتضمن كل تسليم منتج من منتجات Winture المستندات التالية التي تم إنشاؤها بواسطة المختبر بشكل قياسي:
IQC
تقرير الاختبار
التركيب الكيميائي (OES) + الخواص الميكانيكية (اختبار الشد) على دفعة المواد الخام الواردة
تحميل