ملخص تنفيذي
في تصنيع أبراج النقل لمشاريع EPC العالمية، يظل تكسير ثني الفولاذ Q355B واحدًا من أكثر نزاعات الجودة إثارة للجدل بين الموردين والمقاولين. ومع ذلك، نادرًا ما يكون السبب الجذري عيبًا ماديًا - بل ينبع من اختلال أساسي بين ما يتوقع المصممون أن يعنيه "الامتثال للانحناء" وما يضمنه معيار GB/T1591-2018 في الواقع. في Winture، واجهنا هذا التحدي عبر مشاريع الشرق الأوسط والهند، وقمنا بتطوير إطار عمل قائم على البيانات لحل مثل هذه النزاعات بشكل منهجي.
تشرح هذه المقالة الحقيقة المعدنية لتصنيع الفولاذ ذو الزاوية Q355B، وتشرح سبب حدوث تشقق الانحناء، وتزود فرق EPC بمنهجية عملية لاستكشاف الأخطاء وإصلاحها للتمييز بين عيوب المواد، وإغفالات التصميم، وأخطاء التصنيع.
القسم 1: ماذا يعني "الامتثال للانحناء" في الواقع؟
المفهوم الخاطئ للصناعة
تعمل العديد من فرق المشتريات الخاصة بـ EPC في ظل افتراض خطير: "إذا كانت شهادة اختبار الطاحونة تشير إلى "متوافقة مع الانحناء"، فيمكن لتصميمي ثني الفولاذ في أي نصف قطر وأي زاوية دون حدوث تشققات."
وهذا سوء فهم بالغ الأهمية.
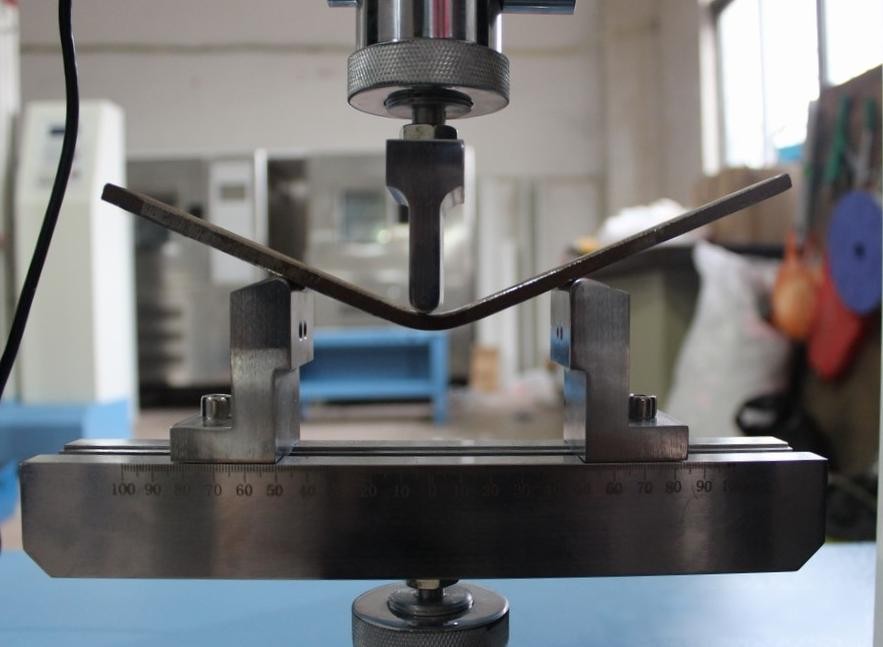
في علوم المواد وهندسة المعايير، لا يعد "الامتثال للانحناء" ضمانًا شاملاً. إنه نتيجة اختبار محدد للغاية تم إجراؤه في ظل ظروف يتم التحكم فيها بدقة. يحدد معيار GB/T1591-2018 (الفولاذ الإنشائي عالي القوة ذو السبائك المنخفضة) وطريقته المرجعية GB/T232 (طريقة اختبار ثني المواد المعدنية) أربعة شروط يجب استيفاؤها في وقت واحد لتمرير الانحناء:
|
اتجاه العينة
|
اختبار الانحناء 180 درجة
د - قطر لكمة الانحناء، أ - سمك أو قطر العينة
|
|
السمك الاسمي أو القطر / مم
|
|
≤ 16
|
> 16 ~ 100
|
|
بالنسبة للألواح والشرائط الفولاذية التي لا يقل عرضها الاسمي عن 600 مم، يجب أخذ عينات عرضية لاختبارات الشد؛ يجب أخذ العينات الطولية لاختبارات الشد لمنتجات الصلب الأخرى
|
د = 2 أ
|
د = 3 أ
|
الشرط 1: اتجاه العينة (أخذ العينات العرضية)
تظهر خصائص ثني الفولاذ Q355B تباينًا - تختلف الخواص الميكانيكية اعتمادًا على الاتجاه بالنسبة لاتجاه التدحرج. يتطلب المعيار أخذ العينات العرضية، مما يعني أن عينة الاختبار يتم قطعها بشكل عمودي على اتجاه دوران الملف. وهذا هو الاتجاه الأكثر صرامة ويضمن أن يعكس الامتثال للانحناء المُبلغ عنه سيناريوهات أسوأ الحالات في العالم الحقيقي.
عندما تقوم بثني أحد أعضاء البرج بالتوازي مع اتجاه التدحرج، فإنك تعمل في الاتجاه "الطولي"، والذي غالبًا ما يُظهر ليونة فائقة مقارنة بالاتجاه العرضي الذي تم اختباره في شهادة المطحنة. ومع ذلك، فإن بعض تصميمات التصنيع تتطلب عن غير قصد انحناءات متعامدة مع الاتجاهات المثالية، مما يزيد بشكل كبير من خطر التشقق.
الحالة 2: زاوية الانحناء — 180 درجة (الطي الكامل)
يتطلب المعيار انحناءًا كاملاً بمقدار 180 درجة، حيث يتم طي العينة بشكل مسطح على نفسها. كلما كانت زاوية الانحناء أكبر، زاد إجهاد الشد على السطح الخارجي للانحناء. يؤدي الانحناء بزاوية 90 درجة إلى خلق إجهاد أقل بكثير من الطي بزاوية 180 درجة.
إذا كان تصميم برج النقل الخاص بك يتطلب انحناء بمقدار 180 درجة في نصف قطر أصغر مما يحدده المعيار، فإنك تتجاوز على الفور غلاف الأداء المضمون.
الشرط 3: قطر الثقب المنحني - المتغير الذي تم التغاضي عنه
هذا هو المكان الذي تنشأ فيه معظم أخطاء التصميم. يحدد المعيار أن قطر لكمة الانحناء يجب أن يكون D = 2a، حيث "a" هو سمك العينة.
على سبيل المثال، بالنسبة للوحة الفولاذ Q355B بسماكة 3 مم، يجب أن يكون قطر الثقب 6 مم. يرتبط قطر الثقب هذا ارتباطًا مباشرًا بالحد الأدنى لنصف قطر الانحناء (R) الذي يمكن أن تتحمله المادة. إذا كان رسم التصنيع الخاص بك يحدد زاوية R التي تترجم إلى قطر انحناء يبلغ 4 مم على لوحة مقاس 3 مم، فأنت تطلب من الفولاذ أداء يتجاوز قدرته المضمونة.
النقطة الحرجة: تقوم العديد من فرق التصميم بحساب نصف قطر الانحناء دون الرجوع إلى متطلبات قطر الثقب GB/T1591-2018، مما يؤدي إلى عدم تطابق المواصفات الذي يضمن الفشل.
الشرط 4: معايير القبول - "عدم وجود شقوق مرئية"
تعتبر معايير النجاح/الفشل القياسية واضحة ومباشرة: يجب ألا يُظهر السطح الخارجي للعينة المنحنية أي شقوق كبيرة مرئية للعين المجردة. ومع ذلك، هذا لا يعني عدم حدوث تشققات صغيرة أو حدوث ضرر أولي، ولكن هذا يعني أن التشققات الكلية لم تنتشر بعد إلى مستوى الرؤية.
القسم 2: الآلية المعدنية لثني التكسير
توزيع السلالة في الانحناء مقابل الختم
على عكس الختم (الذي يطبق الضغط الهيدروستاتيكي)، فإن الانحناء يخلق توزيعًا غير متماثل للإجهاد إلى حد كبير:
السطح الداخلي
السطح الخارجي
- يعاني من إجهاد الشد (التوتر).
نظرًا لتمديد السطح الخارجي إلى ما هو أبعد من الاستطالة النهائية (A5%)، يفقد المعدن قدرته على إعادة توزيع الضغط. وبدلاً من ذلك، يؤدي تركيز الإجهاد الموضعي إلى حدوث كسر مطاوع وبدء التشقق.
دور صرامة الشمول والبنية المجهرية
تعتمد مقاومة انحناء الفولاذ Q355B بشكل حاسم على:
مورفولوجيا التضمين: تعمل الشوائب غير المعدنية (أكسيد، كبريتيد) كمواقع نواة الشقوق عند توتر الفولاذ.
هيكل الحبوب: يُظهر الفولاذ ذو الحبيبات الخشنة ليونة عرضية أقل.
الضغوط المتبقية: يمكن أن تؤدي الأعمال الباردة أو اللحام أو المعالجة الحرارية غير المناسبة إلى ضغوط داخلية تقلل من هامش الإجهاد المتبقي.
عندما تجمع بين الفولاذ المتضمن بشكل هامشي مع نصف قطر انحناء أصغر من الضمانات القياسية، يصبح التشقق أمرًا لا مفر منه رياضيًا.
لماذا يعتبر نصف قطر الانحناء مهمًا أكثر مما يعتقده معظم الناس؟
لا يؤدي انخفاض نصف قطر الانحناء بنسبة 50% إلى انخفاض إجهاد السطح الخارجي بنسبة 50%. نظرًا لشكل الانفعال غير الخطي في الانحناء، فإن خفض نصف القطر إلى النصف يمكن أن يزيد من إجهاد شد السطح الخارجي بنسبة 100% أو أكثر. ولهذا السبب يجب على فرق التصميم [فولاذ زاوية برج النقل] معالجة أنصاف أقطار الانحناء بدقة هندسية، وليس بالتقريب العرضي.
القسم 3: إطار تخصيص المسؤولية - دليل عملي لاستكشاف الأخطاء وإصلاحها
عندما يحدث تكسير ثني الفولاذ Q355B في الموقع، تتضمن سلسلة المسؤولية عادةً ثلاث نقاط فشل محتملة: عيب في المادة، أو خطأ في التصميم، أو فشل عملية التصنيع. قامت شركة Winture بتطوير طريقة تشخيص منهجية تستخدم في مشاريع EPC في الشرق الأوسط:
الخطوة 1: مراجعة التصميم والرسم. قبل إلقاء اللوم على المادة، قم بمراجعة التصميم. قم بمقارنة رسم التصنيع الخاص بك بمتطلبات GB/T1591-2018:
مواصفات زاوية الانحناء:
- هل يتطلب تصميمك طيات بزاوية 180 درجة، أم يمكنه تحمل الانحناءات بزاوية 90 درجة؟
حساب نصف قطر الانحناء:
- هل تتجاوز الزاوية R، عند تحويلها إلى ما يعادل قطر الثقب، 2× سمك اللوحة؟
اتجاه أخذ العينات:
- هل ستكون الانحناءات المصنعة متعامدة مع اتجاه التدحرج (أكثر أمانًا) أم متوازية (أكثر خطورة)؟
مثال على العلم الأحمر: التصميم الذي يحدد انحناء 180 درجة عند R = 1.5 مم على لوح فولاذي Q355B مقاس 3 مم غير متوافق بطبيعته مع GB/T1591-2018 (الذي يضمن انحناءات 180 درجة عند R≥6 مم فقط). وهذا خطأ في التصميم وليس عيبًا ماديًا. الحل يتطلب إما :
- زيادة نصف قطر الانحناء،
- تغيير الزاوية إلى 90 درجة،
- الترقية إلى فولاذ عالي الجودة (Q420، Q460، أو درجة تحمل النيكل)، أو
- تطبيق التسخين المسبق أثناء التصنيع.
تعيين المسؤولية: خطأ في التصميم = يجب على فريق التصميم مراجعة المواصفات أو استيعاب تكلفة ترقية المواد.
الخطوة 2: إعادة اختبار الطرف الثالث (مختبر معتمد من CNAS)
بعد التأكد من سلامة التصميم، يجب إعادة اختبار الكائن الحقيقي وفقًا لشروط GB/T1591-2018:
- مختبر مستقل معتمد من CNAS (خدمة الاعتماد الوطنية الصينية لتقييم المطابقة).
- أخذ عينات عرضية من الملف الفعلي.
- انحناء كامل 180 درجة بقطر 2× سمك الثقب.
التفسير:
إعادة الاختبار يمر:
- المواد متوافقة. يحدث التشقق بسبب التصميم (الانحناءات كبيرة الحجم) أو التصنيع (تقنية سيئة).
لا يتحمل المورد أي مسؤولية.
فشل إعادة الاختبار:
- المواد لديها ليونة عرضية دون المستوى.
يبدأ المورد المطالبة بالجودة. قد تشمل الأسباب الجذرية الفولاذ المتسخ، أو الحبوب الخشنة، أو التجمعات المتضمنة أثناء دورة حرارة الطاحونة.
إن عملية إعادة الاختبار هذه عبارة عن "قاطع الدائرة" المبني على البيانات والذي يزيل 80% من النزاعات بين الموردين والعملاء.
الخطوة 3: تحسين عملية التصنيع
حتى ثني الفولاذ Q355B المتوافق قد يفشل إذا كانت عملية التصنيع معيبة:
التحكم في معدل التشوه: إبطاء سرعة الانحناء. يمكن أن يتسبب التشوه السريع في حدوث تشققات دقيقة في المواد الهامشية.
التشحيم: تقليل الاحتكاك بين المثقاب والسطح الفولاذي باستخدام مواد التشحيم المناسبة (على سبيل المثال، الزيوت المعدنية أو معجون ثاني كبريتيد الموليبدينوم). يؤدي الاحتكاك إلى تركيز الضغط على السطح الخارجي، مما يؤدي إلى تفاقم خطر التشقق.
اتجاه الانحناء بالنسبة للتدحرج: من الناحية المثالية، قم بتوجيه خط الانحناء بشكل عمودي على اتجاه تدحرج الملف. يضفي التدحرج بنية حبيبية اتجاهية. الانحناء عكس اتجاه الحبوب (أي بالتوازي مع التدحرج) يقلل من الليونة العرضية بنسبة 20-30%.
التسخين المسبق للحالات الهامشية: بالنسبة للزوايا أو أنصاف الأقطار التي تقع على حافة الامتثال، فكر في التسخين المسبق للفولاذ إلى 150-250 درجة مئوية. وهذا يحسن الليونة المحلية دون تحول المرحلة.
تحمل واقعي للنفايات: ينتج التصنيع الصناعي الخردة بطبيعته. يعد معدل الخسارة بنسبة 3-5٪ أثناء الانحناء أمرًا طبيعيًا ويجب أخذه في الاعتبار عند تقديرات التكلفة. غالبًا ما تؤدي محاولة الوصول إلى صفر نفايات عن طريق دفع المواد الهامشية إلى حدوث عيوب متتالية.
القسم 4: نموذج دعم EPC الخاص بـ Winture
في Winture، ندرك أن تحديات ثني الفولاذ Q355B ليست حوادث معزولة - بل هي فجوات اتصال نظامية بين التصميم والتصنيع. نحن ندعم مقاولي EPC العالميين من خلال:
- المراجعة الفنية لما قبل التصنيع: قبل تقديم الطلب، يقوم فريقنا الهندسي بمراجعة رسومات العملاء وفقًا لمعايير [GB/T1591-2018] ومعايير ISO. نحن نشير إلى مجموعات أنصاف أقطار وزوايا الانحناء عالية الخطورة ونوصي بشكل استباقي بإجراء تعديلات على التصميم أو ترقيات المواد.
- بروتوكولات التصنيع المخصصة: بالنسبة لمشاريع الشرق الأوسط كثيرة المتطلبات ذات الجداول الزمنية الضيقة، توفر Winture ما يلي:
- محاكاة ما قبل التسخين: تجارب معملية للتحقق من أن درجة حرارة ما قبل التسخين المقترحة تعمل بأمان على تحسين تحمل نصف قطر الانحناء دون تدهور المواد.
- توثيق العملية: إمكانية التتبع الكامل لمعلمات الانحناء (درجة الحرارة، والسرعة، وقطر الثقب، ومواد التشحيم) لكل مكون مهم.
- مراقبة الإجهاد في الوقت الفعلي: بالنسبة لأعضاء البرج كبير الحجم، نستخدم قياس الامتداد البصري أثناء تجارب الانحناء للتأكد من أن إجهاد السطح الخارجي يظل ضمن الحدود الآمنة.
- إطار الضمان والمسؤولية: يغطي ضمان المواد الخاص بـ Winture الامتثال لـ GB/T1591-2018. إذا كان التصميم يعمل ضمن المعلمات القياسية واستمر حدوث التشققات، فإننا نجري إعادة اختبار من طرف ثالث. إذا أكدت إعادة الاختبار عدم امتثال المادة، فإننا نقدم لك استرداد كامل المبلغ أو الاستبدال. تعمل هذه الشفافية على بناء الثقة مع شركاء EPC.
القسم 5: رؤى سلسلة التوريد الاستراتيجية
يواجه سوق EPC الحديث مفارقة: تتعارض المشتريات الأقل تكلفة مع التميز الفني.
في عصر تجارة الفولاذ بهامش ربح يتراوح بين 3-5%، يتم تحفيز العديد من الموردين للقيام بما يلي:
- اقبل مواصفات التصميم شديدة العدوانية دون معارضة
- توفير مواد الامتثال الهامشي لتحقيق أهداف الأسعار العدوانية،
- تأجيل مسؤولية فشل التصنيع إلى المقاول.
يؤدي هذا إلى إنشاء "سباق نحو القاع" يؤدي في النهاية إلى الإضرار بهامش ربح مقاول EPC والجدول الزمني للمشروع.
البديل الاحترافي: يجب على فرق EPC أن تنظر إلى مورد الصلب ليس فقط كبائع سلعة ولكن كشريك فني في سلسلة التوريد الخاصة بك.
استشارة التصميم:
- يجب تمكين المورد المحترف ليقول، "مواصفات الزاوية R هذه خارج ضمانات [GB/T1591-2018] لـ Q355B. نوصي إما بزيادة R بمقدار 2 مم أو الترقية إلى Q420."
تكاليف شفافة:
- افصل "تكلفة المواد" عن "تكلفة خدمة التصميم والتصنيع". وهذا يشجع الموردين على الاستثمار في التميز في العمليات بدلاً من ملاحقة السباقات غير المربحة ذات العطاءات المنخفضة.
المساءلة المتبادلة:
- يضمن المورد امتثال المواد؛ يضمن المصنع جودة العملية؛ يضمن فريق EPC دقة التصميم. مشاركة البيانات. حل النزاعات عن طريق الاختبار، وليس اللوم.
الاستنتاج:
- يعد تكسير ثني الفولاذ Q355B مشكلة قابلة للحل، وليس وضع فشل لا مفر منه. الحل يتطلب ما يلي:
- تفهم فرق التصميم ضمانات الثني [GB/T1591-2018] وتحترم الحدود المادية لكل درجة من المواد.
- يجري الموردون عمليات إعادة اختبارات مستقلة عند ظهور نزاعات، وذلك باستخدام مختبرات معتمدة من CNAS لإثبات الحقيقة على أرض الواقع.
- يقوم المصنعون بتحسين عمليات الثني الخاصة بهم - التشحيم، والسرعة، والاتجاه، والتسخين المسبق - بدلاً من إجبار المواد الهامشية.
- تستثمر فرق EPC في شراكات سلسلة التوريد الاحترافية بدلاً من التنافس بين البائعين في حروب أسعار لا نهاية لها.
في Winture، قمنا بتنفيذ هذا الإطار عبر أكثر من 50 مشروعًا لأبراج النقل في الشرق الأوسط والهند. النتيجة: إنتاجية ثني التمريرة الأولى بنسبة 99.2%، وعدم إعادة العمل الميداني بسبب عيوب المواد، وعلاقات قوية مع شركاء EPC مبنية على المصداقية الفنية، وليس على ألعاب خفض التكاليف.
يستحق مشروع برج النقل التالي لديك موردًا يفهم التحديات التي تواجهك ولديه البيانات اللازمة لدعمه.
هل تصميم البرج الخاص بك يتجاوز حدود المواد الخاصة بك؟ قم بتنزيل "قائمة مراجعة التصميم" المجانية من Winture أو حدد موعدًا لإجراء تدقيق فني مسبق للتصنيع مع فريقنا الهندسي.